

Um cilindro que falha após a gravação porque o revestimento base não foi verificado gera custo perdido em todas as etapas: tempo de máquina, material e programação.
O mesmo se aplica aos substratos. A rugosidade superficial fora da especificação em materiais recebidos introduz variabilidade que se acumula ao longo da produção e raramente é diagnosticada corretamente na origem. Quando aparece como instabilidade de impressão ou falha de adesão, o dano já está feito.
A solução é simples. Meça a rugosidade superficial Ra e Rz adequadamente, no ponto certo do processo, com equipamento preciso o suficiente para capturar o que importa.
Por que só o Ra não basta
A maioria dos ambientes de produção usa o Ra como padrão. É familiar, amplamente especificado e fácil de reportar. O problema é que o Ra foi projetado para calcular médias, e calcular médias oculta valores atípicos.
Um revestimento de níquel com uma única cavidade profunda isolada em um perfil liso pode produzir um valor Ra aceitável. O Rz detectará isso. O Ra não. Essa distinção é menor em uma superfície de baixo risco. Em um cilindro prestes a ir para gravação a laser, é a diferença entre um trabalho bem-sucedido e um descartado.
Por que o Rz merece seu lugar
O Rz divide o comprimento de medição em cinco seções e calcula a média da altura pico-vale em cada uma. Como se concentra no pior evento em cada seção em vez do perfil geral, é muito mais sensível a defeitos isolados. Anomalias superficiais que o Ra suaviza, o Rz revela.
Para uma superfície usinada típica, o Rz é aproximadamente quatro a sete vezes o Ra. Uma proporção significativamente fora dessa faixa é um sinal que vale a pena investigar antes de avançar para a próxima etapa de produção. Detectar isso na medição economizará tempo e dinheiro para a empresa.
O problema da conversão
Proporções de conversão entre Ra e Rz circulam amplamente, tipicamente citadas entre 4:1 e 7:1. A variação existe porque a proporção depende do processo de fabricação específico e das características superficiais do componente. Aplicar uma proporção genérica a uma especificação crítica não é confiável. Se a aplicação exige precisão, meça ambos diretamente.
O que mais a superfície está dizendo
Ra e Rz juntos fornecem uma base sólida. Eles não fornecem o quadro completo. Rsk, assimetria, indica se a superfície é dominada por picos ou vales. Uma superfície negativamente assimétrica retém mais material em seus vales, o que importa para adesão de revestimento e consistência de transferência de tinta. Rku, curtose, mede a nitidez desses picos. Um valor alto de curtose indica uma superfície abrasiva que causará desgaste inicial rápido em qualquer componente acoplado.
Uma superfície que passa nas verificações de rugosidade superficial Ra e Rz, mas apresenta valores ruins de Rsk, ainda terá desempenho inferior na aplicação. Medir esses parâmetros não é complicado. Eles são a diferença entre uma superfície que parece aceitável no papel e uma que tem desempenho consistente na produção.

O problema do apalpador
A perfilometria de contato ainda é amplamente utilizada. Tem precisão de cerca de 5 µm, suficiente para especificações antigas. Para tolerâncias modernas mais rigorosas, isso frequentemente fica aquém. E, em qualquer superfície em que a marcação preocupa, o próprio contato físico é um risco.
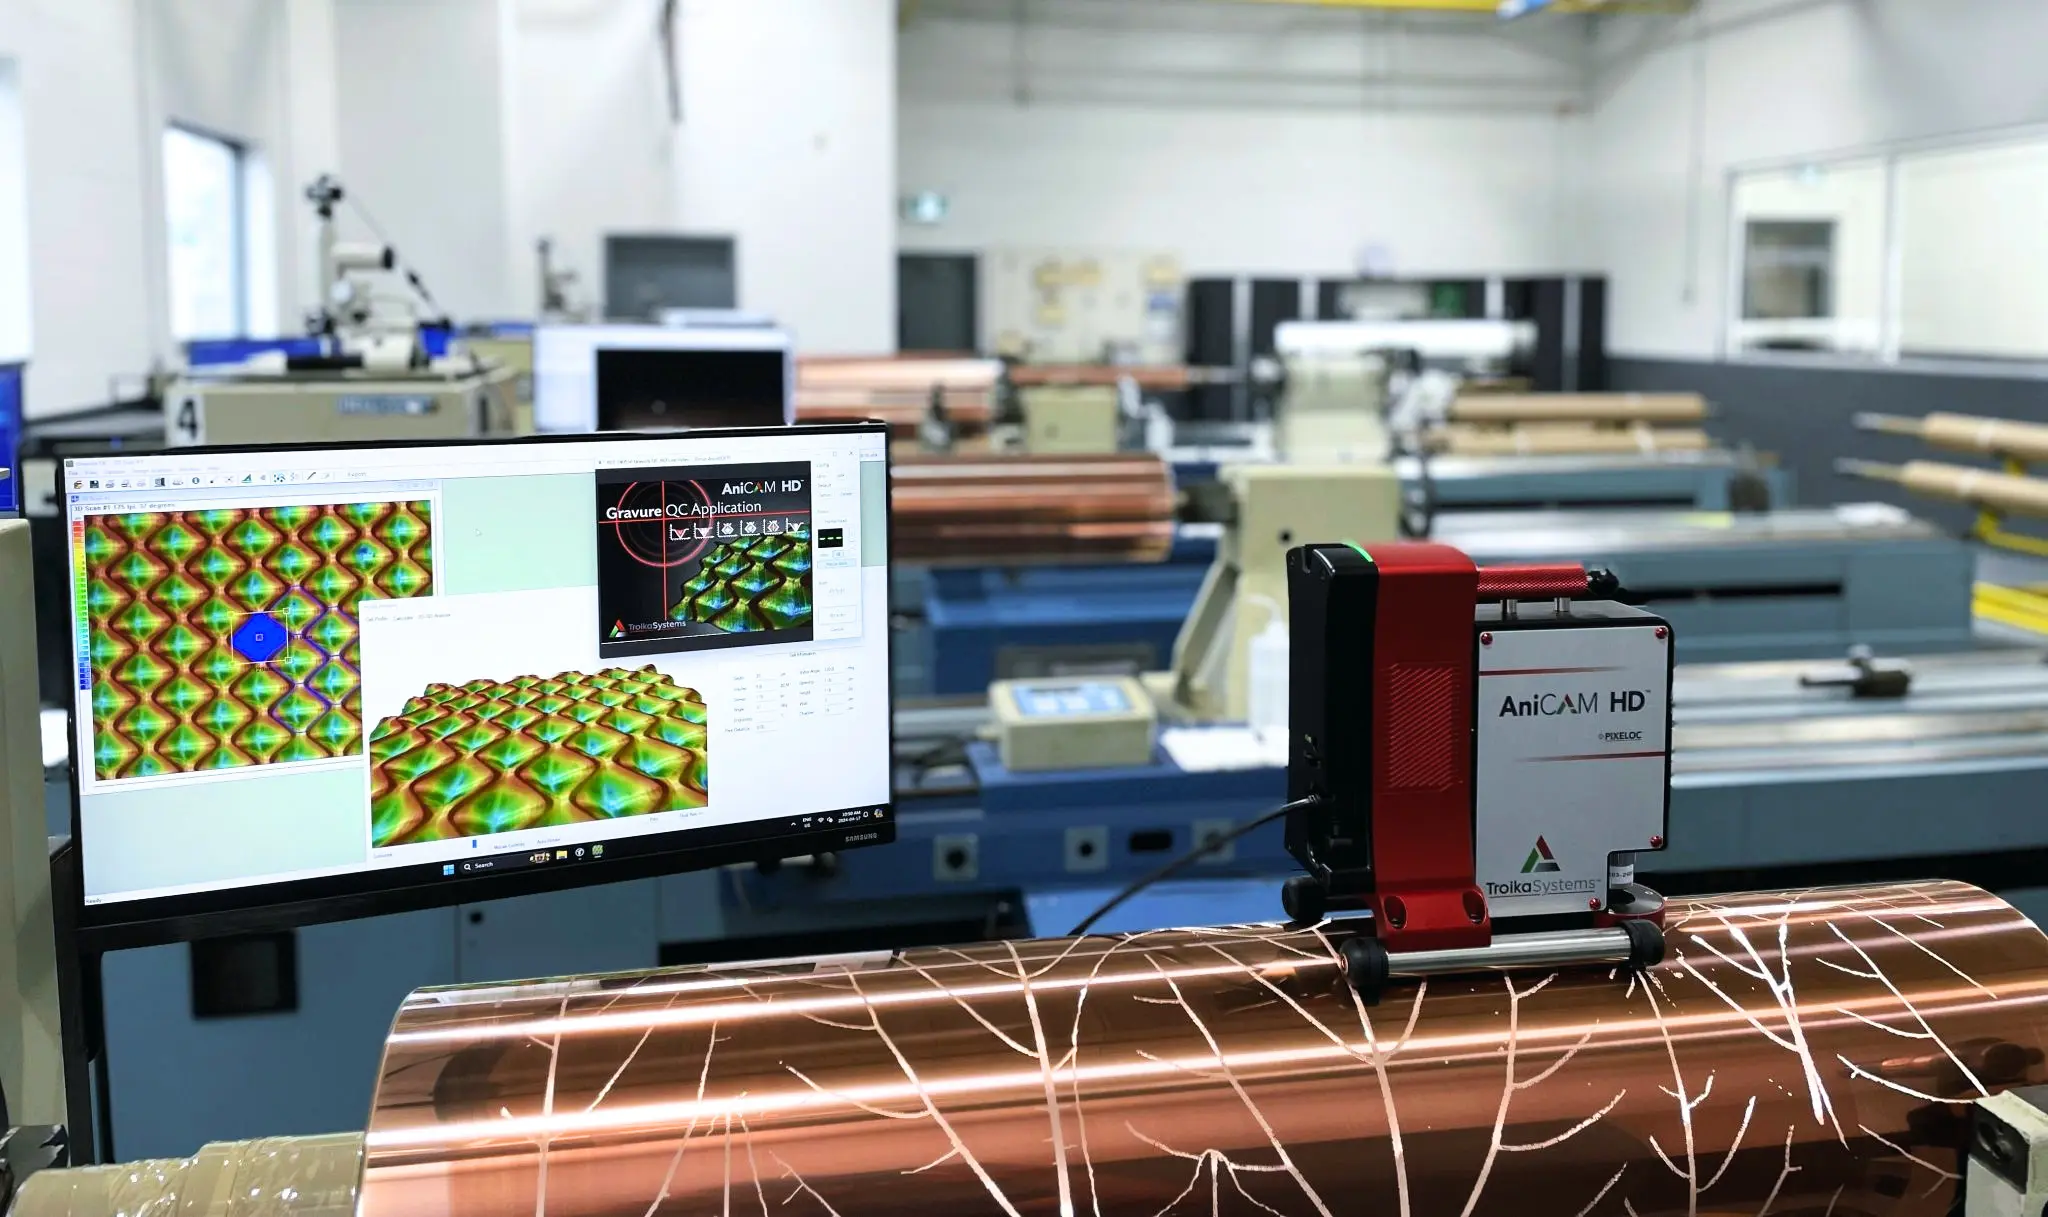
Microscópios ópticos 3D como o AniCAM HD™ Plus medem os mesmos parâmetros de rugosidade superficial sem contato, com precisão de ± 1 µm. A varredura captura a superfície completa em vez de uma única linha de traço. Ra, Rz, RPc, Rsk e Rku em uma única passagem.
Não há desgaste de apalpador, variação entre operadores nem marca na superfície. A medição é seis vezes mais precisa, mais rápida e vista em 3D de verdade. E os dados são imediatamente comparáveis ao longo do tempo, entre operadores e unidades.

O retorno no longo prazo
Medir a rugosidade superficial na etapa certa da produção é a intervenção mais barata que existe. Problemas encontrados na medição custam tempo. Problemas encontrados na produção custam tempo, material, reprogramação e confiança do cliente. Ao longo de um ano de produção, o custo de uma única falha evitável de cilindro ou rejeição de substrato supera em muito o investimento em equipamento de medição adequado.
O Ra é o parâmetro mais amplamente utilizado nos mercados norte-americanos. O Rz é o padrão preferido internacionalmente e nas cadeias de suprimentos europeias. Para operações que trabalham com ambos, medir e reportar ambos elimina ambiguidade de especificação e simplifica conversas com fornecedores.
O software de rugosidade superficial Ra-Rz da Troika usa varredura óptica 3D para medir Ra, Rz, RPc, Rsk e Rku em uma única passagem, com precisão de 1 µm. As configurações de filtro são ajustáveis de 1 a 100 µm, dependendo dos requisitos da amostra. Qualquer ponto da varredura é selecionável para valores de medição instantâneos, com resultados individuais e médios para comparação direta.

O que não se mede não se controla. Solicite uma demonstração para ver o que suas superfícies estão realmente revelando.