

Dos rodillos vuelven de inspección con el mismo Ra. Sobre el papel son gemelos, así que los prepara igual y arranca la tirada. Uno deja un recubrimiento perfecto. El otro empieza a dejar huecos a mitad del trabajo. Un desastre. ¿Cómo es posible que dos rodillos con el mismo Ra se comporten tan distinto en prensa?
Casi siempre, uno de los dos tiene una textura fina y pareja en toda la superficie, y el otro es liso salvo por unas pocas picaduras profundas. El Ra, el valor de rugosidad superficial que casi todo el mundo revisa, promedia esas picaduras sin hacer ruido. El Rz no, y para eso existe.
Veamos en qué se diferencian y cuándo conviene usar cada uno.
¿Qué es la rugosidad superficial?
Pase la uña por un rodillo recién pulido y lo sentirá perfectamente liso. Póngalo bajo un microscopio y verá una cordillera. La rugosidad superficial es, simplemente, una forma de ponerles números a esos picos y valles.
Para medirla, un equipo recorre una línea sobre la superficie, o mapea una zona completa, y registra la altura en cada punto. Luego el software traza una línea por el medio, llamada línea media, y calcula cuánto se eleva la superficie sobre ella y cuánto se hunde por debajo.
¿De qué tamaños hablamos? Un cabello humano mide entre 50 y 100 µm de grosor. La rugosidad de un rodillo con recubrimiento suele ser de unas pocas micras, a veces menos. Tendría que partir ese cabello en veinte para acercarse.
Eso sí, no todo cuenta. Las ondulaciones largas y suaves de la superficie, como las que deja la vibración durante el mecanizado, se filtran para medir solo la textura fina. Ese filtro es una de las razones por las que dos equipos configurados de forma distinta pueden dar valores diferentes para la misma superficie.
¿Qué es Ra?
El Ra es el promedio, y es el primer número que casi todos miran. Tome cada punto del perfil, mida a qué distancia está de la línea media, por encima o por debajo, y promedie todo. En planos antiguos aparece como CLA (del inglés centre line average, promedio respecto a la línea central) o AA (arithmetic average, media aritmética). Es el parámetro de rugosidad más usado y el estándar en Norteamérica.
Piense en una piscina. El Ra le dice su profundidad media, un dato práctico y fácil de comparar semana a semana. Pero una piscina con una profundidad media de metro y medio puede tener una parte honda de 4 metros, y el promedio no dirá ni pío.
Ese es el Ra en pocas palabras. Una raya o una picadura apenas lo mueve, así que es ideal para seguir un desgaste lento y pésimo para detectar defectos.
¿Qué es Rz?
El Rz va directo a la parte honda. Normalmente, el perfil medido se divide en cinco tramos iguales, llamados longitudes de muestreo. En cada tramo se mide la altura desde el pico más alto hasta el valle más profundo, y el Rz es el promedio de esas cinco alturas. Es el Rz que definen las normas ISO 4287 e ISO 4288, el mismo que el antiguo Rz de la norma alemana DIN.
Pruébelo. Arrastre el palpador a lo largo del perfil y observe los dos números. Luego agregue una picadura profunda y vea cómo cambian.
Como se basa en los extremos, el Rz detecta las marcas que causan problemas en prensa, como una picadura en una capa base o una raya en el cromado. Es el valor de referencia en la mayor parte de Europa.
¿El Rz siempre es mayor que el Ra? En la misma superficie, sí, y por lo general varias veces mayor. El Rz mide la caída completa del pico al valle, mientras que el Ra solo mide la distancia promedio a la línea media.
Una trampa que conviene conocer. Las normas japonesas antiguas (JIS B 0601:1994) usaban otro Rz, basado en los cinco picos más altos y los cinco valles más profundos. Hoy se llama RzJIS. Si un valor viene de un proveedor japonés, confirme a qué Rz se refiere antes de comparar.
Ra o Rz: ¿cuál conviene usar?
Ninguno gana por sí solo. Responden a preguntas distintas: el Ra le dice la tendencia y el Rz, el riesgo.
| Ra | Rz | |
|---|---|---|
| Qué mide | Altura promedio respecto a la línea media | Altura promedio de pico a valle |
| Efecto de una sola marca profunda | Pequeño | Grande |
| Ideal para | Seguir el desgaste gradual, comparar superficies similares | Detectar defectos, revisar una superficie antes de recubrirla |
| Dónde se usa más | Norteamérica | La mayor parte de Europa |
Use el Ra para seguir una superficie a lo largo del tiempo. Un rodillo de recubrimiento o un rodillo gofrador que se desgasta poco a poco entre un reacondicionamiento y el siguiente muestra un cambio gradual en el Ra, fácil de graficar.
Use el Rz cuando un solo defecto puede arruinar el trabajo. El ejemplo clásico es revisar una capa base de níquel antes del grabado láser: una sola picadura profunda basta para desechar el cilindro, y el Ra apenas la notaría.
En la mayoría de los casos, mida los dos. No cuesta ningún esfuerzo extra, y los clientes de ambos lados del Atlántico reciben el valor al que están acostumbrados.
¿Se puede convertir Ra en Rz?
Respuesta corta: no de forma confiable, digan lo que digan las tablas. Si busca una conversión de Ra a Rz, encontrará relaciones de cuatro a siete para superficies mecanizadas típicas, y algunas de hasta veinte.
Que el rango sea tan amplio ya lo delata. La relación depende de la forma de la superficie. Volvamos a la piscina: dos piscinas pueden tener la misma profundidad media y partes hondas completamente distintas. Saber el promedio no le dirá en cuál es seguro tirarse de cabeza.
La relación sí sirve para una cosa: como control rápido. Si su Rz es mucho más de siete veces su Ra, algo raro pasa en el perfil y vale la pena mirarlo con más detalle. Pero si un cliente pide Rz, mida Rz.
Más allá de Ra y Rz: asimetría, curtosis y conteo de picos
El Ra y el Rz le dicen qué tan rugosa es una superficie. Lo que no le dicen es la forma de esa rugosidad, y cuando se trata de recubrir, la forma importa mucho.
El Rsk (asimetría) indica si en una superficie predominan los picos o los valles. Si es negativo, la superficie es una meseta con valles hundidos, que retiene bien el recubrimiento y la tinta. Si es positivo, hay picos afilados que sobresalen, y son los primeros en gastarse.

El Rku (curtosis) indica qué tan agudos son esos picos y valles. Una textura redondeada y pareja da un valor bajo. Una superficie con unas pocas puntas afiladas da un valor alto. Esas puntas se desgastan rápido al principio, y no tienen ningún reparo en desgastar todo lo que roce contra ellas.

El RPc (conteo de picos) es el número de picos por centímetro. Dos superficies con el mismo Ra pueden recibir un recubrimiento de forma muy distinta si una tiene el doble de picos que la otra.
Cómo se hace la medición de rugosidad
La herramienta tradicional es el rugosímetro de palpador: una aguja con punta de diamante que se arrastra por la superficie y sube y baja como la aguja de un tocadiscos. Aquí viene el problema. Mide tocando, y la superficie que toca suele ser justo la que usted quiere proteger. En un recubrimiento blando, una capa galvánica recién aplicada o un cilindro terminado, esa aguja puede dejar su propia raya. No es lo ideal en un cilindro con el que está a punto de imprimir. Además, solo lee una línea delgada, así que un defecto a pocos milímetros de la línea pasa inadvertido.
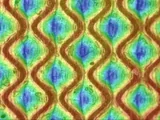
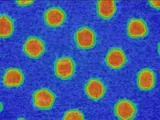
La medición óptica 3D no toca la superficie, así que no hay nada que dañar. Mapea una zona completa en lugar de una sola línea, de modo que un escaneo muestra dónde está un defecto además de qué tan profundo es. Y puede volver al mismo punto semanas después para ver qué cambió.

La rugosidad superficial en impresión y recubrimiento
En impresión y conversión, la rugosidad decide qué tan bien recibe una superficie un recubrimiento y qué tan uniforme lo transfiere. El problema es que, cuando algo sale mal, suele notarse tarde. Un cilindro que falla después del grabado porque nadie revisó su capa base ya se comió tiempo de máquina y material. Un sustrato demasiado rugoso o demasiado liso da problemas durante toda la tirada, y casi nunca se rastrea la causa hasta la superficie.
Medida en el momento justo, la rugosidad es uno de los controles más baratos que puede hacer. Un defecto detectado en la medición cuesta minutos. El mismo defecto detectado en prensa cuesta una tirada.

Medir Ra y Rz con Troika
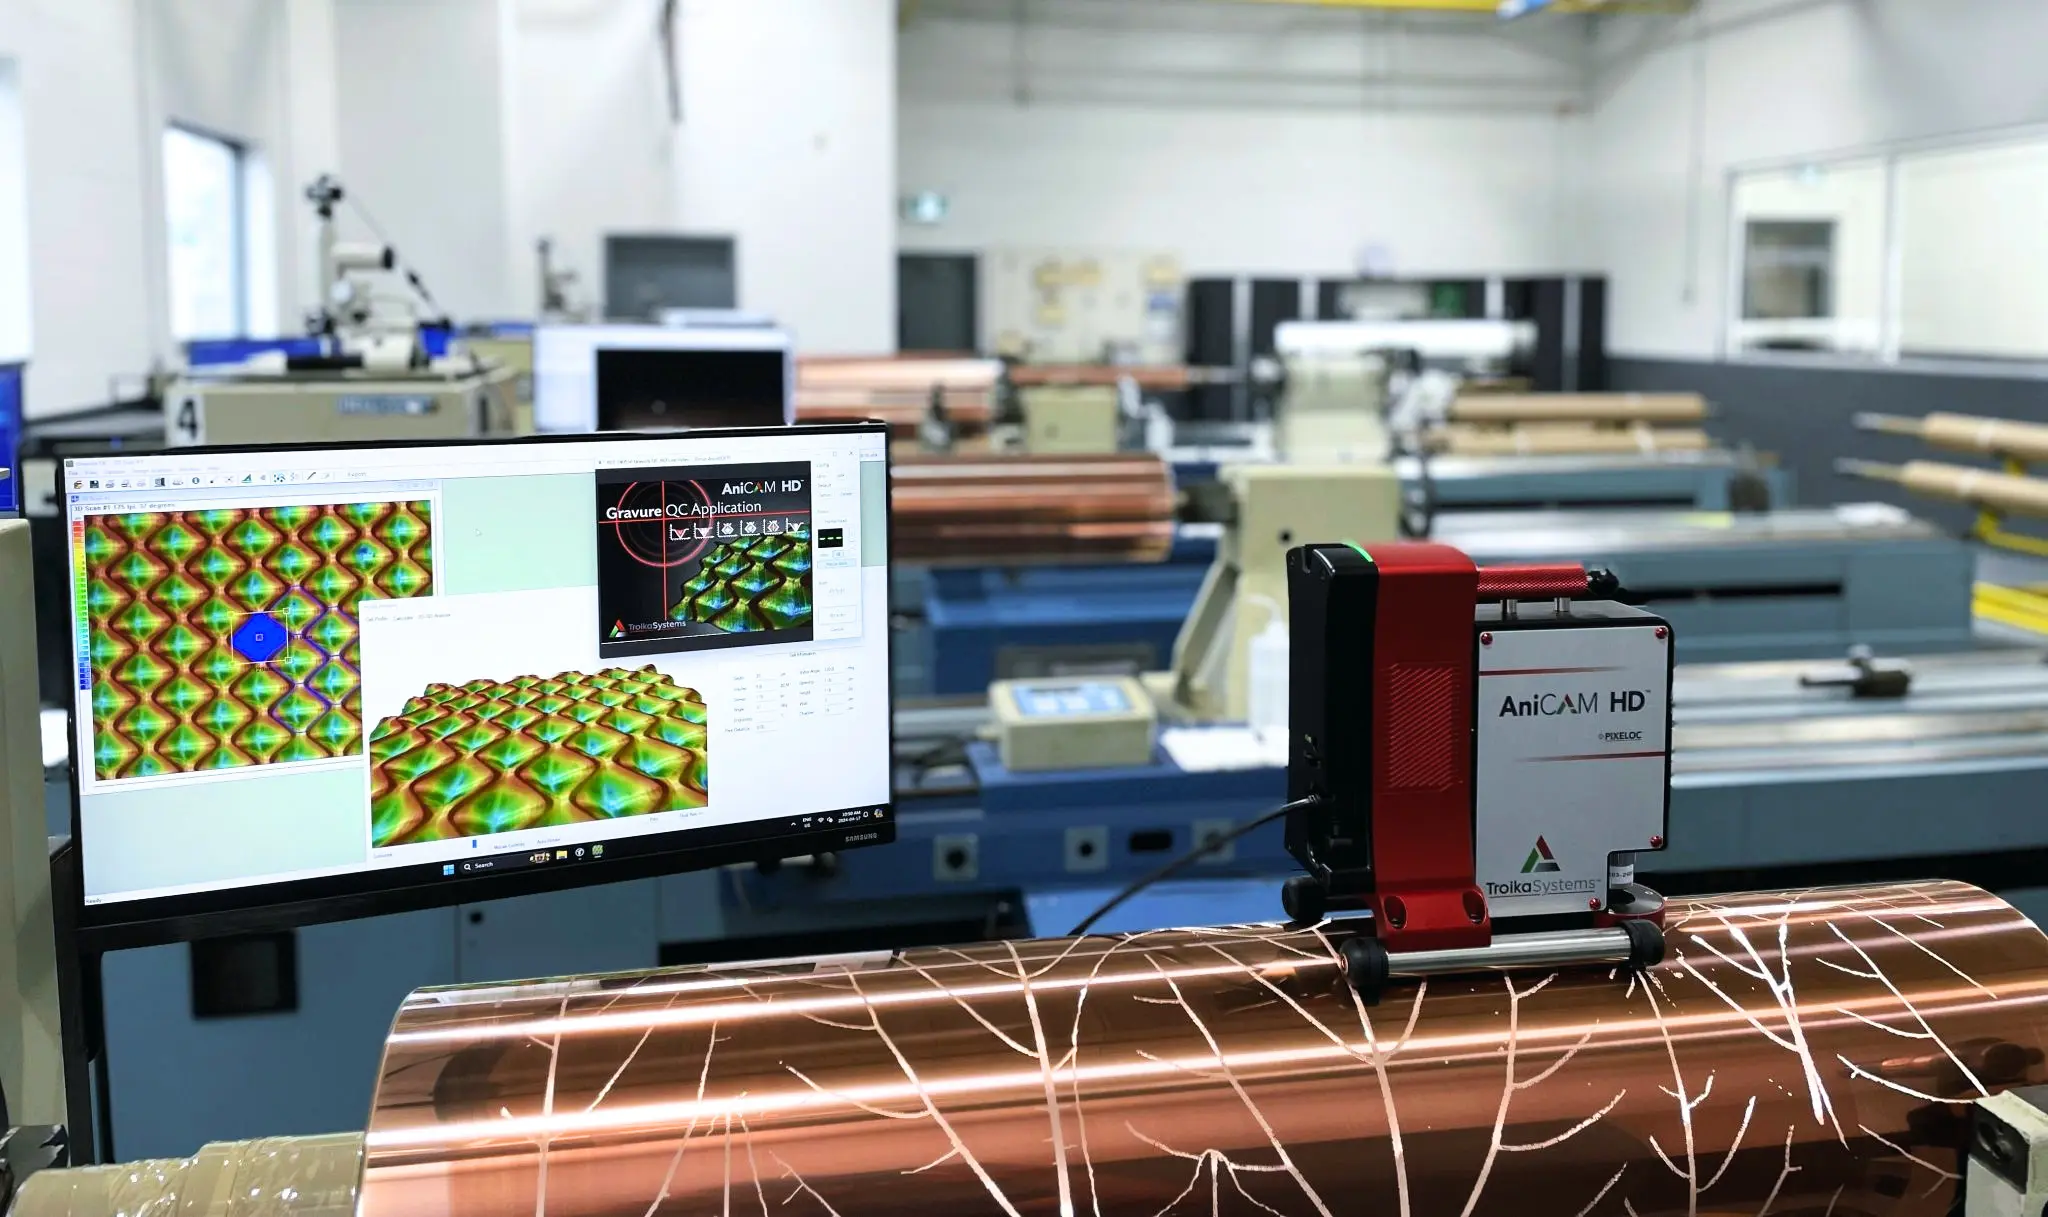
Nuestro software Surface Roughness mide Ra, Rz, RPc, Rsk y Rku a partir de un solo escaneo 3D, con una precisión de alrededor de 1 µm. Viene incluido con cada Troika EVO y funciona con SurfaceCAM HD, nuestro microscopio 3D para rodillos anilox de baja lineatura, rodillos de recubrimiento y rodillos gofradores.

Haga clic en cualquier punto del escaneo y los valores se actualizan al instante. ¿Trabaja con un límite que se fijó con un palpador? Un filtro tipo palpador (5 µm por defecto, ajustable de 1 a 100 µm) le da una lectura equivalente, sin que nada toque nunca su rodillo. Los resultados individuales y el promedio aparecen lado a lado.
Siga el Ra, el Rz y el RPc a lo largo de la vida de un rodillo o cilindro, y verá venir el desgaste mucho antes de que le cueste una tirada o un regrabado.
Si no puede medirlo, no puede controlarlo. Solicite una demostración para ver qué le están indicando realmente sus superficies.