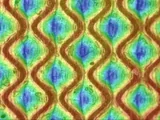
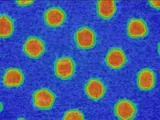


検査から戻ってきた2本のロール。Raはどちらも同じ値です。書類の上では双子のようなものなので、同じように印刷機を準備して印刷を始めます。1本は、むらのないきれいな塗膜になります。ところがもう1本は、ジョブの途中から抜け(ボイド)が出始めます。台無しです。Raが同じ2本のロールが、なぜ印刷機の上でまったく違う振る舞いをするのでしょうか。
たいていの場合、1本は全体が均一に細かく、もう1本は滑らかな中に深いピットがいくつかあるだけです。表面粗さの数値として多くの人がまず確認するRaは、そのピットを平均の中にこっそり埋もれさせてしまいます。Rzはそうはいきません。Rzがあるのは、まさにそのためです。
ここでは、表面粗さRaとRzの違いと、それぞれの使いどころを説明します。
表面粗さとは?
新しく研磨したロールを爪でなぞると、まったく滑らかに感じます。ところが顕微鏡で見ると、そこは山脈です。表面粗さとは、その山と谷を数値で表すための方法です。
測定では、装置が表面を1本の線でなぞるか、ある範囲を面としてマッピングし、各点の高さを記録します。次にソフトウェアが中央に平均線と呼ばれる線を引き、表面がその線からどれだけ上に出て、どれだけ下にくぼんでいるかを計算します。
どれくらい小さな話なのでしょうか。人の髪の毛の太さは、およそ50~100μmです。コーティングロールの粗さは数μm程度のことが多く、それ以下のこともあります。髪の毛を縦に20本に裂いて、ようやく近づくくらいの大きさです。
ただし、すべての凹凸を数えるわけではありません。たとえば加工中の振動でできた、表面全体にわたる長くゆるやかな波(うねり)はフィルターで取り除き、細かなきめだけを測定します。設定の違う2台の装置で同じ表面を測ると数値が違ってくる理由の一つが、このフィルターです。
Raとは?
Raは平均値で、ほとんどの人が最初に確認する数値です。粗さ曲線上のすべての点について、平均線から上下にどれだけ離れているかを測り、それを平均します。日本語では算術平均粗さと呼ばれ、古い図面ではCLA(centre line average、中心線平均)やAA(arithmetic average、算術平均)と書かれていることもあります。最も広く使われている粗さの数値で、北米では標準です。
プールにたとえてみましょう。Raはプールの平均の深さを教えてくれます。便利で、毎週の比較もしやすい数値です。でも、平均1.5mのプールにも、深さ4mの飛び込みエリアがあるかもしれません。平均値は、それについてひと言も教えてくれません。
Raをひと言で言えば、こうです。傷やピットが1つあっても値はほとんど動かないので、ゆっくり進む摩耗を追うには最適ですが、欠陥を見つけるのにはまったく向いていません。
Rzとは?
Rzは、プールのいちばん深い所に直行します。一般的には、測定した線を5つの等しい区間(基準長さ)に分け、区間ごとに最も高い山頂から最も深い谷底までの高さを測ります。Rzは、その5つの高さの平均です。これはISO 4287とISO 4288で定義されたRz(JISでは最大高さ粗さ)で、ドイツの旧DIN規格のRzと同じものです。
実際に試してみましょう。触針をプロファイルに沿ってドラッグして、2つの数値の動きを見てください。次に深いピットを1つ追加して、数値がどう変わるか確かめてみましょう。
Rzは極端な値から組み立てられているため、下地のピットやクロムメッキの傷のように、印刷機上で問題を起こす跡を拾います。ヨーロッパの大部分では、Rzが標準の数値です。
RzはいつもRaより大きいのでしょうか。同じ表面なら、そのとおりです。たいていは数倍になります。Rzは山頂から谷底までの落差全体を測り、Raは中央からの平均距離しか測らないからです。
ここで、知っておきたい落とし穴が一つあります。旧JIS規格(JIS B 0601:1994)のRzは別物で、最も高い5つの山と最も深い5つの谷から求める十点平均粗さでした。現在はRzJISと呼ばれています。古い図面や取引先から受け取った数値は、比べる前に、どちらのRzなのかを確認してください。
RaとRz、どちらを使うべきか?
どちらか一方だけで決まるわけではありません。答えている問いが違うのです。Raは傾向を、Rzはリスクを教えてくれます。
| Ra | Rz | |
|---|---|---|
| 何を測るか | 平均線からの高さ(絶対値)の平均 | 山頂から谷底までの高さの平均 |
| 深い跡が1つあったときの影響 | 小さい | 大きい |
| 向いている用途 | ゆっくり進む摩耗の追跡、同種の表面どうしの比較 | 欠陥の発見、コーティング前の表面チェック |
| 主に使われている地域 | 北米 | ヨーロッパの大部分 |
表面を長期的に追うなら、Raです。再生から次の再生までのあいだにゆっくり摩耗していくコーティングロールやエンボスロールは、Raのゆるやかな変化として表れ、グラフにしやすくなります。
欠陥が1つでもジョブを台無しにするなら、Rzです。典型的な例が、レーザー彫刻前のニッケル下地めっきのチェックです。深いピットが1つあればシリンダーは廃棄になりますが、Raはそれにほとんど気づきません。
たいていは、両方を測るのがいちばんです。手間は変わりませんし、北米の顧客にもヨーロッパの顧客にも、それぞれ慣れた数値を渡せます。
RaからRzに換算できるか?
短く答えると、換算表に何と書いてあっても、確実にはできません。RaからRzへの換算を検索すると、一般的な機械加工面で4~7倍という比率が見つかり、なかには20倍というものもあります。
この幅の広さが、答えを物語っています。比率は表面の形状によって変わるのです。プールの話に戻りましょう。平均の深さが同じでも、深い所がまったく違う2つのプールはあり得ます。平均がわかっても、どちらに飛び込めば安全かはわかりません。
ただし、比率にも一つだけ使い道があります。簡単な目安としての確認です。RzがRaの7倍を大きく超えていたら、プロファイルに何かおかしなことが起きているので、詳しく見る価値があります。とはいえ、顧客からRzを求められたら、Rzを測定してください。
RaとRzの先へ:スキューネス、クルトシス、ピークカウント
RaとRzは、表面がどれだけ粗いかを教えてくれます。教えてくれないのは、その粗さの形です。そしてコーティングでは、形がとても重要です。
Rsk(スキューネス)は、表面が山中心なのか谷中心なのかを示します。マイナスなら、平らな上面に谷が刻まれた形で、コーティングやインキをよく保持します。プラスなら、鋭い山が突き出た形で、その山から先に削れていきます。

Rku(クルトシス)は、山や谷がどれだけ鋭いかを示します。丸みのある均一なきめなら値は低く、鋭いスパイクがいくつかある表面なら値は高くなります。そうしたスパイクは使い始めに急速に摩耗し、しかも接触するものを遠慮なく削っていきます。

RPc(ピークカウント)は、1cmあたりの山の数です。Raが同じ2つの表面でも、一方の山の数が2倍なら、コーティングの乗り方は大きく変わることがあります。
表面粗さの測定方法
昔ながらの道具は、触針式の粗さ測定機です。先端がダイヤモンドの針を表面に沿って動かし、レコード針のように上下する動きを読み取ります。ただし、ここに落とし穴があります。触針式は触れて測る方法で、触れている表面は、たいてい守りたい表面そのものです。柔らかいコーティング、めっきしたばかりの表面、仕上げ済みのシリンダーでは、針そのものが傷を残すことがあります。これから印刷に使うシリンダーでは、ありがたくない話です。しかも読み取れるのは細い線1本だけなので、数mm横にある欠陥は見逃されます。
光学式の3D測定は表面にまったく触れないため、傷をつける心配がありません。線1本ではなく面全体をマッピングするので、1回のスキャンで欠陥の深さだけでなく位置もわかります。数週間後に同じ場所を測り直して、何が変わったかを確かめることもできます。

印刷とコーティングにおける表面粗さ
印刷・加工の現場では、表面がコーティングをどれだけよく受け止め、どれだけ均一に受け渡すかを、粗さが決めます。困るのは、問題が表に出るのが遅いことです。下地を確認しなかったために彫刻後に不良となったシリンダーは、その時点ですでに機械の時間と材料を食いつぶしています。粗すぎる、あるいは滑らかすぎる被印刷体はジョブ全体を通して問題を起こし、その原因が表面までたどられることはめったにありません。
適切なタイミングで測れば、粗さは最も安上がりなチェックの一つです。測定の段階で見つかった欠陥なら、失うのは数分です。同じ欠陥が印刷機の上で見つかれば、印刷1回分がまるごと無駄になります。

TroikaでRaとRzを測定する
当社のSurface Roughnessソフトウェアは、1回の3DスキャンからRa、Rz、RPc、Rsk、Rkuを約1μmの精度で測定します。すべてのTroika EVOに付属しており、低線数アニロックス、コーティングロール、エンボスロール用の当社の3Dスキャン顕微鏡SurfaceCAM HDでもお使いいただけます。

スキャン上の任意の点をクリックすれば、数値がすぐに更新されます。触針式で決めた基準値で管理していますか?触針式に相当するフィルター(標準5μm、1~100μmで調整可能)を使えば、ロールに何も触れることなく、その基準に合わせた測定値が得られます。個別の結果と平均の結果は、並べて表示されます。
ロールやシリンダーの寿命を通してRa、Rz、RPcを追跡すれば、印刷1回分や再彫刻のコストが発生するずっと前に、摩耗が進んでいることに気づけます。
測定できないものは管理できません。デモをご依頼いただき、表面が実際に何を示しているかをぜひご確認ください。