
Zwei Walzen kommen mit demselben Ra-Wert aus der Prüfung. Auf dem Papier sind sie Zwillinge, also richten Sie beide gleich ein und starten die Auflage. Die eine liefert einen tadellosen Auftrag. Die andere hinterlässt nach der Hälfte des Auftrags Fehlstellen. Katastrophe. Wie können sich zwei Walzen mit gleichem Ra in der Druckmaschine so unterschiedlich verhalten?
Meist ist die eine Walze überall gleichmäßig fein, die andere glatt bis auf ein paar tiefe Poren. Ra, der Wert für die Oberflächenrauheit, auf den die meisten schauen, mittelt diese Poren stillschweigend weg. Rz nicht, und genau dafür gibt es Rz.
Hier lesen Sie, worin sich die beiden unterscheiden und wann Sie welchen Wert nutzen.
Was ist Oberflächenrauheit?
Fahren Sie mit dem Fingernagel über eine frisch polierte Walze, und sie fühlt sich vollkommen glatt an. Unter dem Mikroskop ist sie ein Gebirge. Die Oberflächenrauheit fasst diese Spitzen und Täler einfach in Zahlen.
Dazu fährt ein Messgerät eine Linie über die Oberfläche ab oder erfasst gleich eine ganze Fläche und zeichnet an jedem Punkt die Höhe auf. Die Software legt dann eine Linie durch die Mitte, die Mittellinie, und berechnet, wie weit die Oberfläche darüber hinausragt und darunter abfällt.
Wie klein ist das eigentlich? Ein menschliches Haar ist etwa 50 bis 100 µm dick. Die Rauheit einer beschichteten Walze liegt oft bei wenigen Mikrometern, manchmal darunter. Sie müssten das Haar in zwanzig Teile spalten, um auch nur in die Nähe zu kommen. Haarspalterei im wahrsten Sinne.
Nicht alles zählt allerdings. Lange, flache Wellen auf der Oberfläche (die Welligkeit), etwa von Vibrationen bei der Bearbeitung, werden herausgefiltert, damit nur die feine Struktur gemessen wird. Dieser Filter ist ein Grund dafür, dass zwei unterschiedlich eingestellte Geräte für dieselbe Oberfläche verschiedene Werte liefern können.
Was ist Ra?
Ra ist der Mittelwert, und fast alle schauen zuerst darauf. Der Fachbegriff lautet arithmetischer Mittenrauwert: Man nimmt jeden Punkt des Profils, misst seinen Abstand zur Mittellinie, ob darüber oder darunter, und bildet aus allem den Durchschnitt. In älteren englischsprachigen Zeichnungen heißt er CLA (centre line average, Mittellinien-Mittelwert) oder AA (arithmetic average, arithmetischer Mittelwert). Ra ist der am weitesten verbreitete Rauheitskennwert und in Nordamerika der Standard.
Denken Sie an ein Schwimmbecken. Ra nennt Ihnen die durchschnittliche Tiefe, praktisch und leicht von Woche zu Woche zu vergleichen. Aber ein Becken mit durchschnittlich 1,5 Metern kann trotzdem einen 4 Meter tiefen Sprungbereich haben, und der Durchschnitt verrät davon kein Wort.
Das ist Ra in Kürze. Ein einzelner Kratzer oder eine einzelne Pore bewegt den Wert kaum. Für langsamen Verschleiß ist das ideal, für die Fehlersuche hoffnungslos.
Was ist Rz?
Rz, die gemittelte Rautiefe, schaut dagegen direkt in den Sprungbereich. In der Regel wird die Messstrecke in fünf gleich lange Einzelmessstrecken geteilt. In jeder wird der Abstand zwischen höchster Spitze und tiefstem Tal gemessen, und Rz ist der Mittelwert dieser fünf Höhen. So ist Rz in ISO 4287 und ISO 4288 definiert, und es entspricht dem älteren Rz nach DIN.
Probieren Sie es aus. Ziehen Sie die Tastspitze am Profil entlang und beobachten Sie beide Werte. Fügen Sie dann eine tiefe Pore hinzu und sehen Sie, wie sich die Werte ändern.
Weil Rz aus den Extremen entsteht, erfasst es genau die Spuren, die in der Druckmaschine Ärger machen, etwa eine Pore in der Grundschicht oder einen Kratzer im Chrom. In den meisten Ländern Europas ist Rz der übliche Wert.
Ist Rz immer größer als Ra? Auf derselben Oberfläche ja, meist um ein Mehrfaches. Rz misst den ganzen Weg von der Spitze bis ins Tal, Ra nur den mittleren Abstand von der Mitte.
Eine Falle sollten Sie kennen. Ältere japanische Normen (JIS B 0601:1994) verwendeten ein anderes Rz, gebildet aus den fünf höchsten Spitzen und den fünf tiefsten Tälern. Heute heißt es RzJIS. Stammt ein Wert von einem japanischen Lieferanten, klären Sie, welches Rz gemeint ist, bevor Sie vergleichen.
Ra oder Rz: Welcher Wert wofür?
Keiner gewinnt allein. Die beiden beantworten unterschiedliche Fragen: Ra zeigt den Trend, Rz das Risiko.
| Ra | Rz | |
|---|---|---|
| Was gemessen wird | Mittlerer Abstand von der Mittellinie | Mittlere Höhe von Spitze bis Tal |
| Einfluss einer einzelnen tiefen Spur | Gering | Groß |
| Geeignet für | Langsamen Verschleiß verfolgen, gleichartige Oberflächen vergleichen | Fehler finden, eine Oberfläche vor dem Beschichten prüfen |
| Wo am meisten verwendet | Nordamerika | Großteil Europas |
Nehmen Sie Ra, um eine Oberfläche über die Zeit zu verfolgen. Eine Beschichtungs- oder Prägewalze, die zwischen zwei Aufarbeitungen langsam verschleißt, zeigt sich als allmähliche Veränderung von Ra, und die lässt sich leicht als Kurve darstellen.
Nehmen Sie Rz, wenn ein einziger Fehler den Auftrag ruinieren kann. Das klassische Beispiel ist die Prüfung einer Nickel-Grundschicht vor der Lasergravur: Eine tiefe Pore genügt, und der Zylinder ist Ausschuss. Ra würde sie kaum bemerken.
Meistens messen Sie am besten beide. Das kostet keinen zusätzlichen Aufwand, und Kunden diesseits und jenseits des Atlantiks bekommen den Wert, den sie gewohnt sind.
Ra-Rz-Umrechnung: Geht das?
Kurz gesagt: nicht zuverlässig, was die Tabellen auch behaupten. Wer nach einer Umrechnung von Ra in Rz sucht, findet für typische bearbeitete Oberflächen Faktoren von vier bis sieben, manche sogar bis zwanzig.
Genau diese Spanne verrät das Problem. Das Verhältnis hängt von der Form der Oberfläche ab. Zurück zum Schwimmbecken: Zwei Becken können dieselbe durchschnittliche Tiefe haben und völlig unterschiedliche Sprungbereiche. Vom Durchschnitt allein wissen Sie nicht, in welches Sie gefahrlos springen können.
Einen Nutzen hat ein Faktor allerdings: als schnelle Plausibilitätsprüfung. Liegt Ihr Rz bei deutlich mehr als dem Siebenfachen von Ra, stimmt etwas mit dem Profil nicht, und ein genauerer Blick lohnt sich. Verlangt ein Kunde aber Rz, dann messen Sie Rz.
Mehr als Ra und Rz: Schiefe, Kurtosis und Spitzenzahl
Ra und Rz sagen Ihnen, wie rau eine Oberfläche ist. Was sie nicht verraten, ist die Form dieser Rauheit, und beim Beschichten kommt es genau darauf an.
Rsk (Schiefe) zeigt, ob eine Oberfläche eher aus Spitzen oder eher aus Tälern besteht. Ein negativer Wert bedeutet ein flaches Plateau mit eingeschnittenen Tälern, das Beschichtung und Farbe gut hält. Ein positiver Wert bedeutet scharfe, herausragende Spitzen, und die verschleißen als Erste.

Rku (Kurtosis) zeigt, wie scharf diese Spitzen und Täler sind. Eine gerundete, gleichmäßige Struktur ergibt einen niedrigen Wert, eine Oberfläche mit wenigen scharfen Spitzen einen hohen. Solche Spitzen verschleißen anfangs schnell und schleifen dabei munter alles ab, was an ihnen entlangläuft.

RPc (Spitzenzahl) ist die Anzahl der Spitzen pro Zentimeter. Zwei Oberflächen mit gleichem Ra können eine Beschichtung sehr unterschiedlich annehmen, wenn die eine doppelt so viele Spitzen hat.
Oberflächenrauheit messen
Der Klassiker ist das Tastschnittgerät: Eine Nadel mit Diamantspitze wird über die Oberfläche gezogen und hebt und senkt sich wie die Nadel eines Plattenspielers. Der Haken: Es misst durch Berührung, und die berührte Oberfläche ist meist genau die, die Sie schützen wollen. Auf einer weichen Beschichtung, einer frischen Galvanikschicht oder einem fertigen Zylinder kann die Nadel selbst einen Kratzer hinterlassen. Nicht gerade ideal bei einem Zylinder, mit dem Sie gleich drucken wollen. Außerdem erfasst sie nur eine schmale Linie, und ein Fehler ein paar Millimeter daneben bleibt unentdeckt.
Die optische 3D-Messung berührt die Oberfläche überhaupt nicht, also kann auch nichts beschädigt werden. Sie erfasst eine ganze Fläche statt einer einzelnen Linie, und so zeigt ein Scan, wo ein Fehler sitzt und wie tief er reicht. Und Sie können Wochen später an genau dieselbe Stelle zurückkehren und sehen, was sich verändert hat.

Oberflächenrauheit in Druck und Beschichtung
Im Druck und in der Weiterverarbeitung entscheidet die Rauheit, wie gut eine Oberfläche eine Beschichtung annimmt und wie gleichmäßig sie sie wieder abgibt. Das Tückische: Fehler zeigen sich oft erst spät. Ein Zylinder, der nach der Gravur durchfällt, weil niemand seine Grundschicht geprüft hat, hat bereits Maschinenzeit und Material gefressen. Ein Bedruckstoff, der zu rau oder zu glatt ist, macht über die ganze Auflage Ärger, und die Ursache wird selten bis zur Oberfläche zurückverfolgt.
Zum richtigen Zeitpunkt gemessen, kostet die Rauheitsprüfung wenig. Ein Fehler, der bei der Messung auffällt, kostet Minuten. Derselbe Fehler in der Druckmaschine kostet eine Auflage.

Ra und Rz messen mit Troika
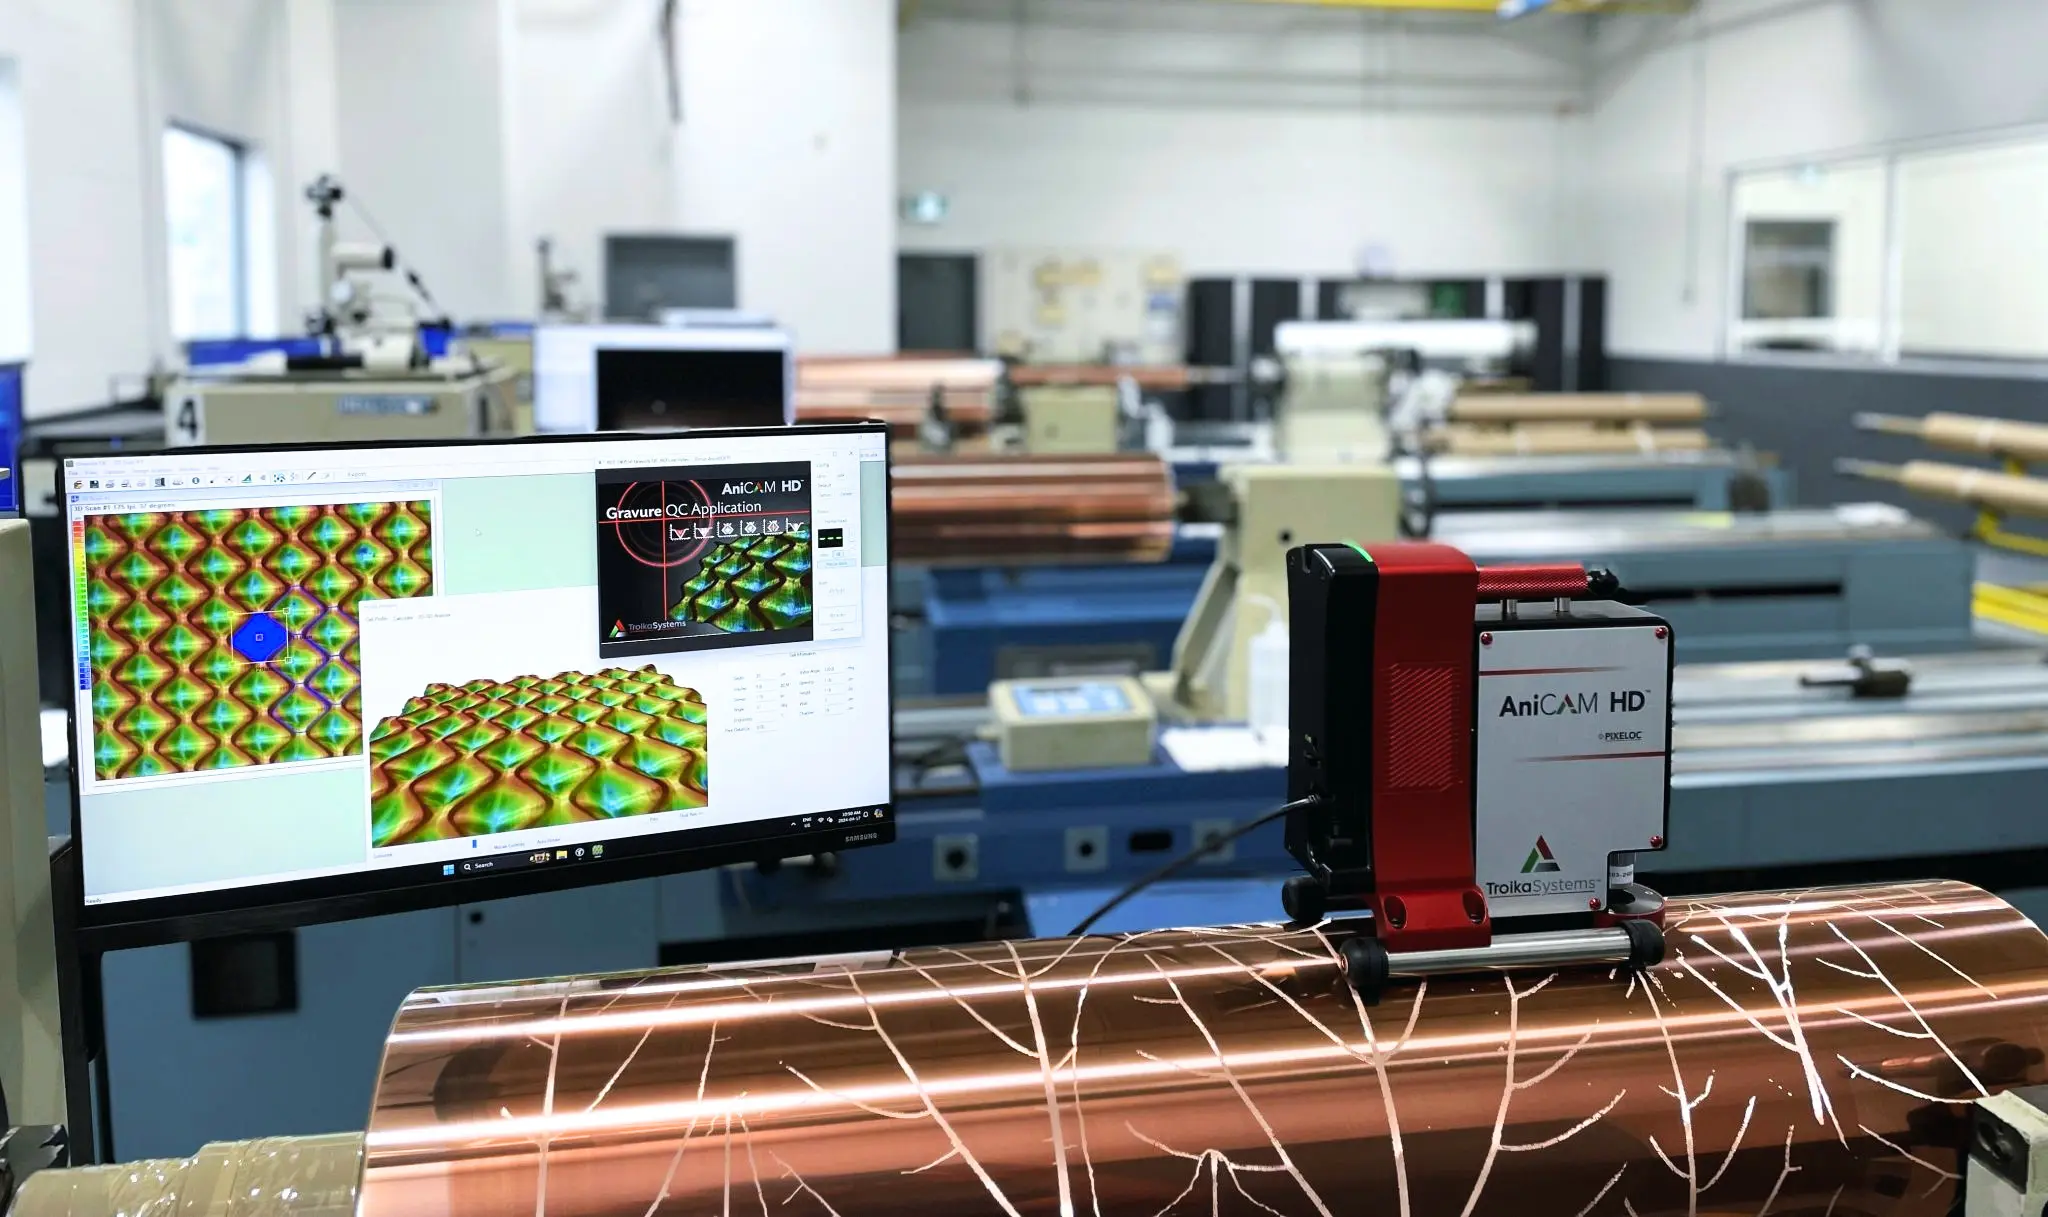
Unsere Software Surface Roughness misst Ra, Rz, RPc, Rsk und Rku aus einem einzigen 3D-Scan, mit einer Genauigkeit von etwa 1 µm. Sie ist bei jedem Troika EVO dabei und läuft auch auf der SurfaceCAM HD, unserem 3D-Messgerät für Rasterwalzen mit niedriger Lineatur sowie Beschichtungs- und Prägewalzen.

Klicken Sie auf einen beliebigen Punkt im Scan, und die Werte aktualisieren sich sofort. Sie arbeiten mit einem Grenzwert, der mit einem Tastschnittgerät festgelegt wurde? Ein Filter nach Art des Tastschnittverfahrens (standardmäßig 5 µm, einstellbar von 1 bis 100 µm) liefert Ihnen einen passenden Wert, ohne dass jemals etwas Ihre Walze berührt. Einzel- und Mittelwerte stehen direkt nebeneinander.
Verfolgen Sie Ra, Rz und RPc über die Lebensdauer einer Walze oder eines Zylinders, und Sie sehen den Verschleiß kommen, lange bevor er Sie eine Auflage oder eine Neugravur kostet.
kontrollieren. Fordern Sie eine Demo an, um zu sehen, was Ihre Oberflächen Ihnen tatsächlich sagen.», Calendly link), placed last.
Was man nicht messen kann, kann man nicht kontrollieren. Fordern Sie eine Demo an, um zu sehen, was Ihre Oberflächen Ihnen tatsächlich sagen.